

Welding Pump
Welding Pump: Quy Trình Hàn Máy Bơm Nước Và Những Lưu Ý Quan Trọng
1. Welding Pump là gì?
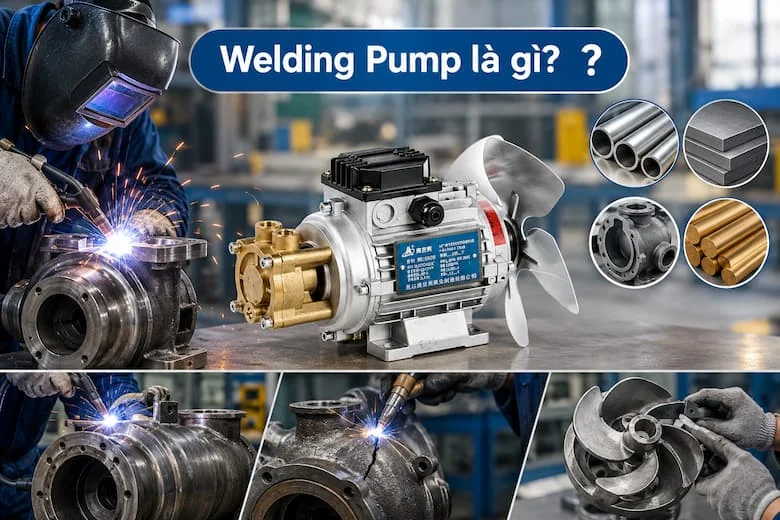
Welding Pump là thuật ngữ có thể được hiểu là hoạt động hàn các bộ phận của máy bơm hoặc ứng dụng công nghệ hàn trong quá trình sản xuất, sửa chữa và bảo dưỡng máy bơm nước. Đây là công đoạn quan trọng nhằm tạo ra các mối liên kết chắc chắn giữa những chi tiết kim loại, đặc biệt tại thân bơm, đường ống, mặt bích và các bộ phận chịu áp lực.
Trong ngành công nghiệp, máy bơm thường được chế tạo từ nhiều loại vật liệu như thép carbon, thép không gỉ, gang và hợp kim đặc biệt. Mỗi vật liệu có đặc tính cơ học và khả năng chịu nhiệt khác nhau, vì vậy cần lựa chọn phương pháp hàn phù hợp để bảo đảm chất lượng mối hàn.
Bên cạnh hoạt động sản xuất, kỹ thuật hàn còn được ứng dụng trong quá trình sửa chữa máy bơm công nghiệp, khắc phục vết nứt trên một số chi tiết kim loại và phục hồi các bộ phận bị hư hỏng. Tuy nhiên, không phải mọi chi tiết của máy bơm đều có thể sửa chữa bằng phương pháp hàn. Những bộ phận chịu áp lực, cánh bơm hoặc chi tiết có yêu cầu cân bằng chính xác cần được đánh giá kỹ thuật trước khi thực hiện.
2. Vai trò của kỹ thuật hàn trong sản xuất máy bơm
Hàn là một trong những công nghệ gia công quan trọng trong lĩnh vực cơ khí chế tạo. Đối với máy bơm nước, công nghệ này mang lại nhiều lợi ích trong việc chế tạo kết cấu, lắp ráp và sửa chữa thiết bị.
Thứ nhất, tăng độ bền của kết cấu. Các mối hàn đạt yêu cầu giúp liên kết các chi tiết kim loại, tạo thành kết cấu ổn định và có khả năng chịu tải phù hợp với thiết kế.
Thứ hai, hỗ trợ khả năng làm kín. Khi được thực hiện đúng quy trình, mối hàn tại những vị trí được thiết kế để hàn có thể giúp hạn chế nguy cơ rò rỉ chất lỏng. Tuy nhiên, các mối nối đường ống và thân bơm phải được kiểm tra theo yêu cầu kỹ thuật tương ứng.
Thứ ba, nâng cao hiệu quả sản xuất. Việc lựa chọn phương pháp hàn phù hợp giúp tối ưu thời gian gia công, giảm công đoạn lắp ráp và hạn chế sai lệch kích thước.
Thứ tư, hỗ trợ sửa chữa thiết bị. Trong một số trường hợp, hàn có thể được sử dụng để phục hồi các chi tiết kim loại bị nứt hoặc hư hỏng, nếu vật liệu và điều kiện vận hành cho phép.
3. Các phương pháp hàn phổ biến trong ngành máy bơm
Tùy thuộc vào vật liệu, chiều dày chi tiết và yêu cầu kỹ thuật, nhà sản xuất có thể lựa chọn những phương pháp hàn khác nhau.
3.1. Hàn hồ quang tay (SMAW)
Hàn hồ quang tay sử dụng điện cực có thuốc bọc để tạo hồ quang và hình thành mối hàn. Phương pháp này có thiết bị tương đối đơn giản, dễ triển khai tại xưởng cơ khí và phù hợp với nhiều công việc sửa chữa kết cấu thép.
Tuy nhiên, chất lượng mối hàn phụ thuộc đáng kể vào tay nghề thợ hàn, việc lựa chọn que hàn và kiểm soát nhiệt trong quá trình thực hiện.
3.2. Hàn MIG/MAG
Hàn MIG/MAG sử dụng dây hàn cấp liên tục và khí bảo vệ phù hợp với vật liệu cần hàn. Phương pháp này thường được ứng dụng khi chế tạo các kết cấu thép, khung đỡ, bệ máy và một số bộ phận kim loại của hệ thống bơm.
Ưu điểm của phương pháp này là tốc độ hàn tương đối cao, khả năng tự động hóa tốt và thuận lợi khi sản xuất hàng loạt.
3.3. Hàn TIG
Hàn TIG sử dụng điện cực vonfram không nóng chảy và khí bảo vệ để tạo mối hàn. Phương pháp này có khả năng kiểm soát nhiệt tốt, tạo mối hàn đẹp và phù hợp với nhiều ứng dụng yêu cầu chất lượng cao, đặc biệt khi gia công thép không gỉ.
Đối với các chi tiết inox của máy bơm, cần lựa chọn vật liệu bổ sung và quy trình hàn phù hợp để hạn chế biến dạng, oxy hóa và ảnh hưởng đến khả năng chống ăn mòn.
3.4. Hàn gang và các vật liệu đặc biệt
Gang thường xuất hiện ở thân máy bơm và một số chi tiết đúc. Tuy nhiên, vật liệu này có nguy cơ nứt do đặc tính luyện kim và ứng suất nhiệt trong quá trình hàn.
Vì vậy, việc sửa chữa chi tiết gang cần được đánh giá bởi người có chuyên môn. Tùy trường hợp, phương án phù hợp có thể là hàn với quy trình chuyên biệt, sử dụng phương pháp sửa chữa khác hoặc thay thế bộ phận mới.
4. Quy trình hàn máy bơm cơ bản
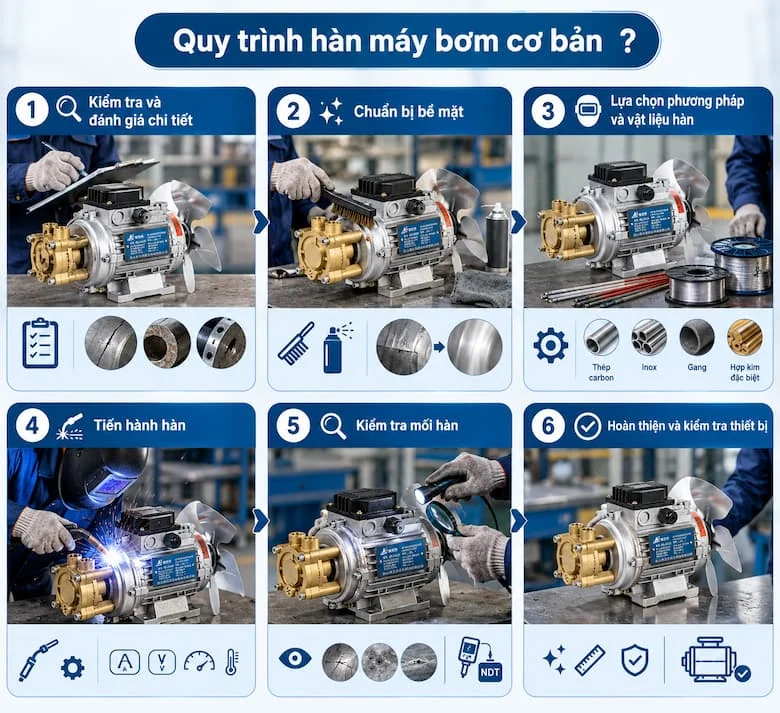
Để bảo đảm chất lượng và độ an toàn, quá trình hàn cần được thực hiện theo quy trình phù hợp với thiết kế và vật liệu của thiết bị.
Bước 1: Kiểm tra và đánh giá chi tiết
Trước khi hàn, cần xác định vị trí hư hỏng, loại vật liệu, chiều dày chi tiết và điều kiện làm việc của máy bơm. Những bộ phận chịu áp lực hoặc có liên quan trực tiếp đến an toàn vận hành cần được đánh giá kỹ lưỡng.
Bước 2: Chuẩn bị bề mặt
Bề mặt hàn cần được làm sạch dầu mỡ, bụi bẩn, lớp sơn và các tạp chất có thể ảnh hưởng đến chất lượng mối hàn. Nếu phát hiện vết nứt, cần xác định phạm vi hư hỏng trước khi lựa chọn biện pháp xử lý.
Bước 3: Lựa chọn phương pháp và vật liệu hàn
Thợ hàn cần lựa chọn phương pháp hàn, điện cực hoặc dây hàn phù hợp với vật liệu nền. Với thép không gỉ, cần chú ý duy trì khả năng chống ăn mòn. Với gang, cần tuân thủ quy trình chuyên biệt nhằm giảm nguy cơ nứt.
Bước 4: Tiến hành hàn
Quá trình hàn phải tuân thủ các thông số kỹ thuật đã được xác định, bao gồm dòng điện, điện áp, tốc độ hàn và chế độ nhiệt khi cần thiết. Đồng thời, cần kiểm soát biến dạng để tránh ảnh hưởng đến kích thước lắp ghép và độ đồng tâm của các chi tiết.
Bước 5: Kiểm tra mối hàn
Sau khi hoàn thành, cần kiểm tra ngoại quan để phát hiện các khuyết tật như nứt, rỗ khí, cháy cạnh hoặc thiếu liên kết. Tùy yêu cầu sử dụng, có thể cần áp dụng phương pháp kiểm tra không phá hủy hoặc thử nghiệm bổ sung.
Bước 6: Hoàn thiện và kiểm tra thiết bị
Sau khi mối hàn đạt yêu cầu, cần làm sạch, hoàn thiện bề mặt và kiểm tra các kích thước liên quan. Trước khi đưa máy bơm trở lại vận hành, cần xác nhận độ kín, khả năng làm việc và các yêu cầu an toàn theo quy trình của nhà sản xuất.
5. Những lỗi thường gặp khi hàn máy bơm
Trong quá trình gia công và sửa chữa, một số lỗi có thể ảnh hưởng đến chất lượng mối hàn cũng như độ tin cậy của máy bơm.
Nứt mối hàn: Có thể liên quan đến ứng suất dư, vật liệu không phù hợp hoặc chế độ nhiệt không đúng.
Rỗ khí: Thường xuất hiện khi bề mặt chưa được làm sạch hoặc điều kiện bảo vệ vùng hàn không đạt yêu cầu.
Thiếu liên kết: Có thể do thông số hàn không phù hợp, kỹ thuật thao tác chưa đúng hoặc chuẩn bị mép hàn không đạt yêu cầu.
Biến dạng chi tiết: Nhiệt đầu vào quá lớn hoặc phân bố nhiệt không hợp lý có thể làm thay đổi hình dạng chi tiết.
Ăn mòn tại vùng hàn: Có thể xảy ra nếu lựa chọn vật liệu hàn không phù hợp hoặc xử lý bề mặt sau hàn chưa đúng.
Để hạn chế các vấn đề này, cần tuân thủ quy trình hàn, kiểm tra vật liệu đầu vào và thực hiện kiểm tra chất lượng trước khi nghiệm thu.
6. Lưu ý an toàn khi hàn Welding Pump
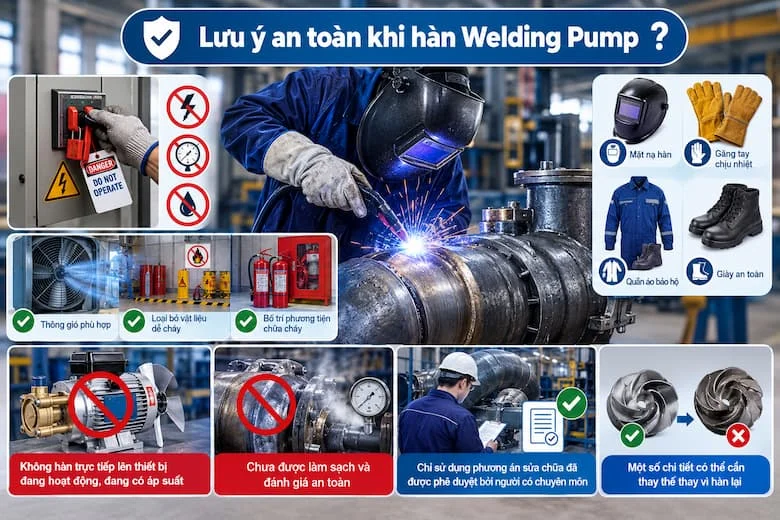
An toàn là yếu tố bắt buộc trong mọi công việc hàn cơ khí. Trước khi sửa chữa, máy bơm phải được ngắt nguồn điện, cô lập các nguồn năng lượng liên quan và xác nhận không còn áp suất hoặc chất lỏng nguy hiểm trong khu vực làm việc.
Người thực hiện cần sử dụng đầy đủ thiết bị bảo hộ như mặt nạ hàn, găng tay chịu nhiệt, quần áo bảo hộ và giày an toàn. Khu vực hàn phải được thông gió phù hợp, loại bỏ vật liệu dễ cháy và bố trí phương tiện chữa cháy theo yêu cầu.
Đặc biệt, không được hàn trực tiếp lên thiết bị đang hoạt động, đang có áp suất hoặc chưa được làm sạch và đánh giá an toàn. Với các bộ phận chịu áp lực, chỉ sử dụng phương án sửa chữa đã được phê duyệt bởi người có chuyên môn. Một số chi tiết có thể cần thay thế thay vì hàn lại để bảo đảm độ tin cậy.
7. Mối liên hệ giữa chất lượng hàn và hiệu suất Welding Pump
Chất lượng gia công và hàn có thể ảnh hưởng đến độ bền, độ kín và độ ổn định của một số bộ phận máy bơm. Mối hàn không đạt yêu cầu có thể dẫn đến rò rỉ, giảm độ tin cậy hoặc phát sinh hư hỏng trong quá trình vận hành.
Ngoài chất lượng mối hàn, hiệu suất máy bơm còn phụ thuộc vào nhiều yếu tố khác như thiết kế thủy lực, tình trạng cánh bơm, độ đồng tâm của trục, chất lượng vòng bi, hệ thống đường ống và điều kiện cấp điện.
Chẳng hạn, nếu máy bơm chạy nhưng không lên nước, nguyên nhân có thể là đường ống hút bị hở, mất nước mồi hoặc van một chiều gặp sự cố. Nếu máy phát ra tiếng ồn và rung mạnh, cần kiểm tra ổ bi, độ đồng tâm, hiện tượng xâm thực và tình trạng lắp đặt. Những vấn đề này không nhất thiết xuất phát từ mối hàn.
Do đó, khi máy bơm gặp sự cố, cần kiểm tra tổng thể trước khi quyết định sửa chữa bằng phương pháp hàn.
8. Bảo dưỡng Welding Pump sau khi sửa chữa
Sau khi hoàn thành công việc hàn hoặc sửa chữa, việc bảo dưỡng định kỳ giúp duy trì độ bền và hạn chế sự cố phát sinh.
Người vận hành nên kiểm tra thân bơm, đường ống, mặt bích, van và các vị trí kết nối để phát hiện dấu hiệu rò rỉ. Đồng thời, cần theo dõi áp suất, lưu lượng, tiếng ồn và độ rung trong quá trình hoạt động.
Đối với máy bơm sử dụng trong môi trường ăn mòn, cần kiểm tra tình trạng bề mặt kim loại và lớp bảo vệ. Các bộ phận như phớt cơ khí, vòng bi và động cơ cũng cần được kiểm tra theo hướng dẫn của nhà sản xuất.
Nếu phát hiện vết nứt mới, rò rỉ hoặc biến dạng bất thường, nên dừng thiết bị để kiểm tra thay vì tiếp tục vận hành. Việc sửa chữa kịp thời không chỉ giúp giảm nguy cơ hư hỏng lan rộng mà còn góp phần kéo dài tuổi thọ của máy bơm.
9. Kết luận
Welding Pump là chủ đề quan trọng trong lĩnh vực chế tạo, sửa chữa và bảo dưỡng máy bơm công nghiệp. Việc lựa chọn đúng phương pháp hàn, chuẩn bị bề mặt cẩn thận, kiểm soát thông số kỹ thuật và kiểm tra chất lượng sau hàn giúp nâng cao độ tin cậy của các chi tiết kim loại.
Tuy nhiên, không phải mọi bộ phận máy bơm đều phù hợp để sửa chữa bằng phương pháp hàn. Các chi tiết chịu áp lực, bộ phận có yêu cầu cân bằng chính xác hoặc vật liệu đặc biệt cần được đánh giá theo quy trình kỹ thuật phù hợp.
Kết hợp kỹ thuật hàn đúng tiêu chuẩn với kiểm tra và bảo dưỡng định kỳ sẽ giúp doanh nghiệp hạn chế sự cố, cải thiện độ an toàn và duy trì hiệu quả hoạt động của hệ thống máy bơm.
Rất mong các bạn quan tâm và theo dõi inoxmen.vn để cập nhật thông tin mới nhất về welding pump .


Bài viết liên quan
Lỗi thường gặp van điều chỉnh áp suất máy nén khí
Các bước điều chỉnh van điều chỉnh áp suất máy nén khí đúng kỹ thuật, an toàn và hiệu quả Áp suất là ...
Cấu tạo van khí nén 4 2
Cấu tạo van khí nén 4 2 gồm những bộ phận nào? Nguyên lý và chức năng chi tiết Van khí nén 4 2 là ...
Tác dụng van lọc khí nén
Van Lọc Khí Nén Có Tác Dụng Gì Đối Với Máy Nén Khí Và Thiết Bị Công Nghiệp? Tổng quan về van lọc khí ...
Borehole Pump
Borehole Pump: Cách Chọn Máy Bơm Giếng Khoan Phù Hợp Cho Nhà Cao Tầng Chọn Borehole Pump không đơn ...
External Pump
External Pump: Cấu Tạo, Nguyên Lý Hoạt Động Và Cách Chọn Máy Bơm Phù Hợp External Pump là gì? Máy ...
Máy Bơm Gia Dụng
Máy Bơm Gia Dụng: Cách Chọn, Sử Dụng Và Bảo Dưỡng Hiệu Quả Máy Bơm Gia Dụng Là Gì? Máy bơm gia dụng ...